
梯欧开机器人(苏州)有限公司
TOKK Robot (Suzhou) Co, Ltd.

在消费电子与新型显示制造领域,玻璃基板、盖板玻璃的切割与裂片是决定产品良率与外观品质的关键工序。随着产品向轻薄化、大尺寸方向演进,传统机械切割方式易产生微裂纹与崩边,而激光切裂技术凭借非接触、高精度、边缘平整等优势,正成为玻璃加工的主流方案。玻璃激光切裂一体机通过激光先对玻璃进行切割,随后裂片激光头沿重复路线移动完成裂片,实现切割与分离的高效协同。在这一复杂的加工流程中,运动系统的精度、速度与成本配置直接决定了设备的综合竞争力。TOKK直线模组与直线电机组合方案,以合理的轴系配置与可靠的动态性能,为玻璃激光切裂设备提供了兼顾精度与性价比的运动支撑。
·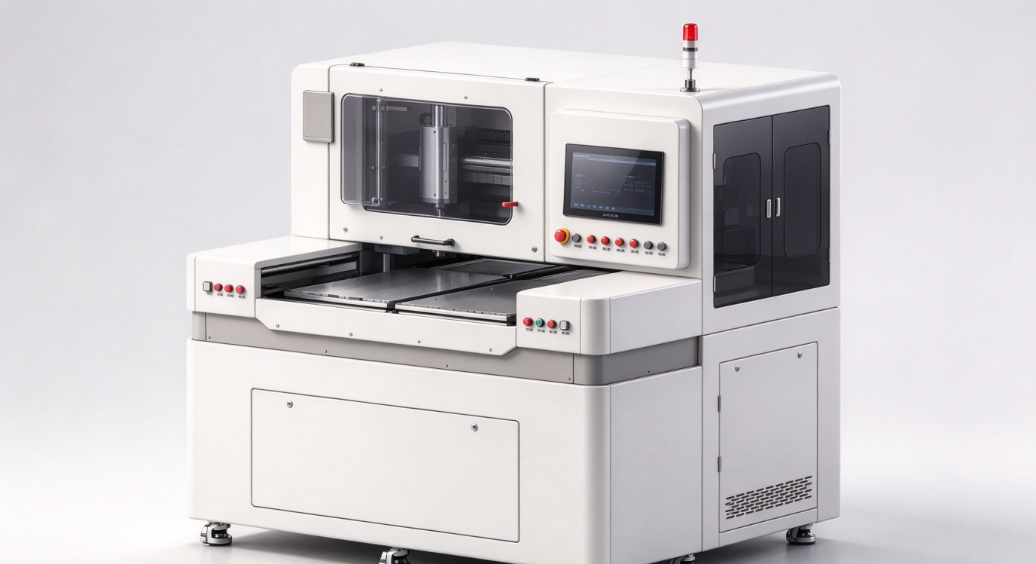
玻璃激光切裂一体机的工作流程通常为:人工将玻璃放置到左右两个平台上,按下启动按钮后,激光先对玻璃进行切割,然后裂片激光头移动*相应位置进行裂片,*后由人工取出成品。
这种双工位设计对运动系统提出了差异化需求:Y1、Y2轴需要独立驱动左右两个平台,实现交替作业;X1轴负责承载切割激光头完成大幅面高速扫描;Z1轴负责切割头的精密升降调焦;Z2轴则承载裂片激光头,以较低的移动速度完成裂片路径。针对这些不同轴系的工作特点,TOKK提供了直线电机、直线模组与皮带模组的组合配置方案,在满足工艺要求的同时,**平衡了设备成本。
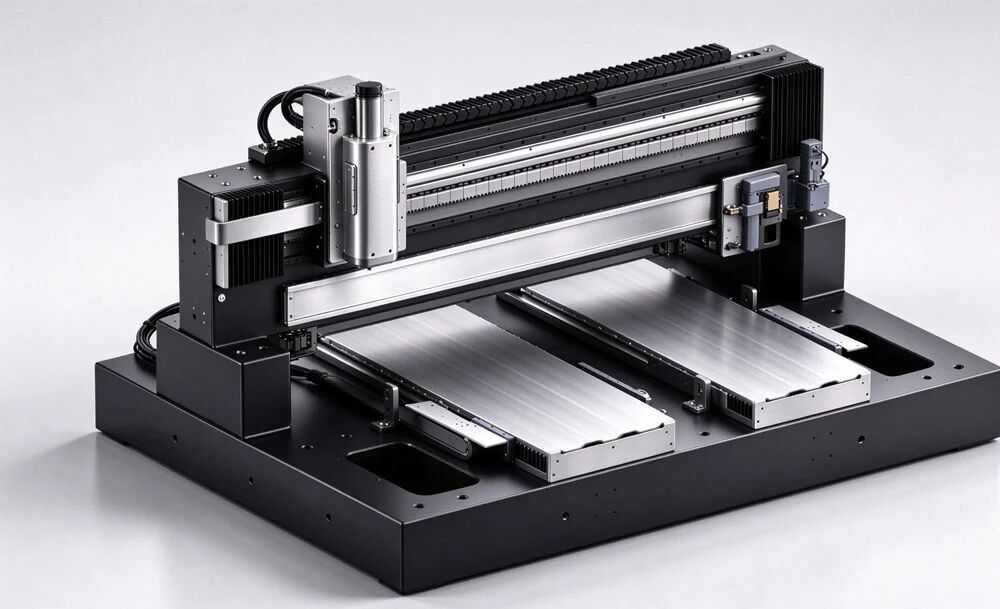
在该玻璃激光切裂一体机中,TOKK针对各轴系的工作特性,分别提供了直线电机、直线模组与皮带模组,实现了性能与成本的合理匹配。
01 Y1/Y2轴直线电机
设备的Y1、Y2轴分别承载左右两个工作平台。为保证双工位交替作业的效率与定位精度,该轴系采用了TOKK直线电机方案。直线电机无接触直接驱动,具备高加速度、高速度与无反向间隙的特性,能够快速完成平台在切割区与上下料区之间的往复运动,为双工位高效协同提供稳定动力。
02 X1轴直驱与Z1轴直线模组
X1轴承载切割激光头,需在800*600mm的加工幅面内高速移动。该轴采用直线电机(或直驱方案)驱动,实现200-400mm/s的切割扫描速度,确保激光束在玻璃表面快速、平稳地完成切割轨迹。Z1轴则采用ETH直线模组,负责切割激光头的垂直升降与精密调焦。高刚性的直线模组结构确保了Z轴在频繁升降中的位置精度,配合X、Y轴的平面运动,共同保障设备±0.01mm的切割精度。
03 Z2轴皮带模组
裂片激光头(Z2轴)的工作特点是移动速度相对较低(100mm/s),且对动态响应的要求不如切割轴严苛。针对这一工况,TOKK采用了ECB皮带模组替代直线电机。皮带模组结构简单、成本较低,同时完**满足裂片工艺的速度与定位需求。这一配置策略在不牺牲*终加工质量的前提下,**降低了整机运动部件成本,体现了TOKK在方案设计上的灵活性与实用性。
04 软硬件协同控制
除了执行层的模组与电机,该设备还整合了凌臣工控机、运动控制卡、PLC及远程IO模块等控制层硬件,形成从HMI到执行层的完整控制网络。软硬件协同的整合方案,保障了多轴联动的同步性与系统响应的实时性,缩短了设备开发与调试周期。
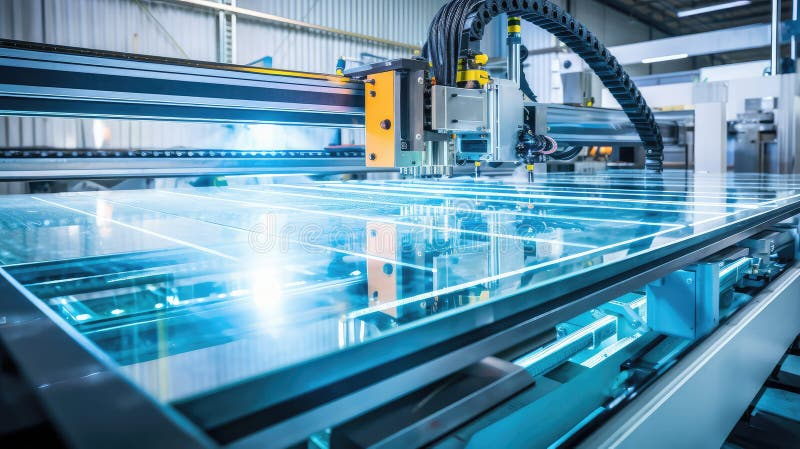
搭载TOKK运动方案的玻璃激光切裂一体机,在实际生产中实现了显著价值:
· 加工精度保障:切割精度可达±0.01mm,X、Y、Z多轴协同配合,确保激光焦点精准作用于玻璃表面,切缝边缘平整、无微裂纹。
· 生产效率适配:切割速度200-400mm/s、裂片速度100mm/s,双工位独立驱动实现切割与上下料的无缝衔接,提升设备产出效率。
· 成本控制优化:在裂片轴创新采用皮带模组替代直线电机,在满足工艺需求的同时**降低整机硬件成本,提升产品市场竞争力。
· 系统集成高效:直线电机、直线模组与皮带模组按需组合,配合控制层硬件的整体方案,使设备集成更便捷、运行更稳定。
该方案已成功应用于玻璃激光切裂设备中,覆盖切割、裂片等关键工序,为3C电子及显示面板行业的玻璃加工提供了兼顾性能与成本的运动控制选择。
从大尺寸玻璃基板到精密盖板,玻璃激光切裂技术正在为**制造提供更**的加工手段。而每一道平整切缝与精准裂片的背后,都离不开运动系统在速度、精度与成本维度的精准平衡。TOKK以直线电机、直线模组与皮带模组的灵活组合方案,为玻璃激光切裂一体机提供了既满足工艺要求、又具备成本优势的运动解决方案。未来,TOKK将继续深耕精密运动控制领域,助力玻璃加工行业迈向更高效率与更***。
上一篇:没有了!
 苏公网安备32050702013034号
